Una macchina per il confezionamento ancora meccanicamente valida, ma con PLC fuori produzione, relè usurati e nessuna diagnostica remota, è il caso in cui il retrofit produce il maggiore ritorno. Questo esempio retrofit macchina descrive un intervento realistico su una linea esistente: non la sostituzione completa dell’impianto, ma l’aggiornamento mirato delle funzioni che incidono su continuità produttiva, sicurezza e manutenzione.
L’obiettivo non è aggiungere tecnologia a ogni costo. È riportare la macchina a un livello di affidabilità adeguato ai ritmi produttivi attuali, rendendo reperibili i componenti critici e fornendo ai tecnici informazioni utili quando si verifica un’anomalia.
Esempio di retrofit macchina su una confezionatrice
Immaginiamo una confezionatrice automatica installata da quindici anni. La cinematica è in buone condizioni, il telaio è solido e gli attuatori pneumatici svolgono correttamente il proprio ciclo. Il problema è nel sistema di comando: un PLC di vecchia generazione senza ricambi disponibili, un quadro elettrico cresciuto per aggiunte successive, segnali poco documentati e protezioni non più coerenti con le esigenze di sicurezza attuali.
La macchina lavora su due turni. Un guasto al modulo I/O o all’alimentatore può provocare un fermo di molte ore, non tanto per la complessità della riparazione quanto per la difficoltà di reperire il ricambio e ricostruire la logica originale. In questo scenario, sostituire l’intera linea avrebbe un impatto elevato su budget, produzione, formazione del personale e tempi di avviamento.
Il retrofit interviene invece sul quadro e sull’architettura di automazione, preservando la parte meccanica che continua a offrire prestazioni soddisfacenti. La decisione è giustificata solo dopo una valutazione tecnica: se guide, motori, organi di trasmissione e pneumatici richiedono ricostruzioni estese, il progetto va confrontato seriamente con l’acquisto di una macchina nuova.
Lo stato iniziale e i rischi da gestire
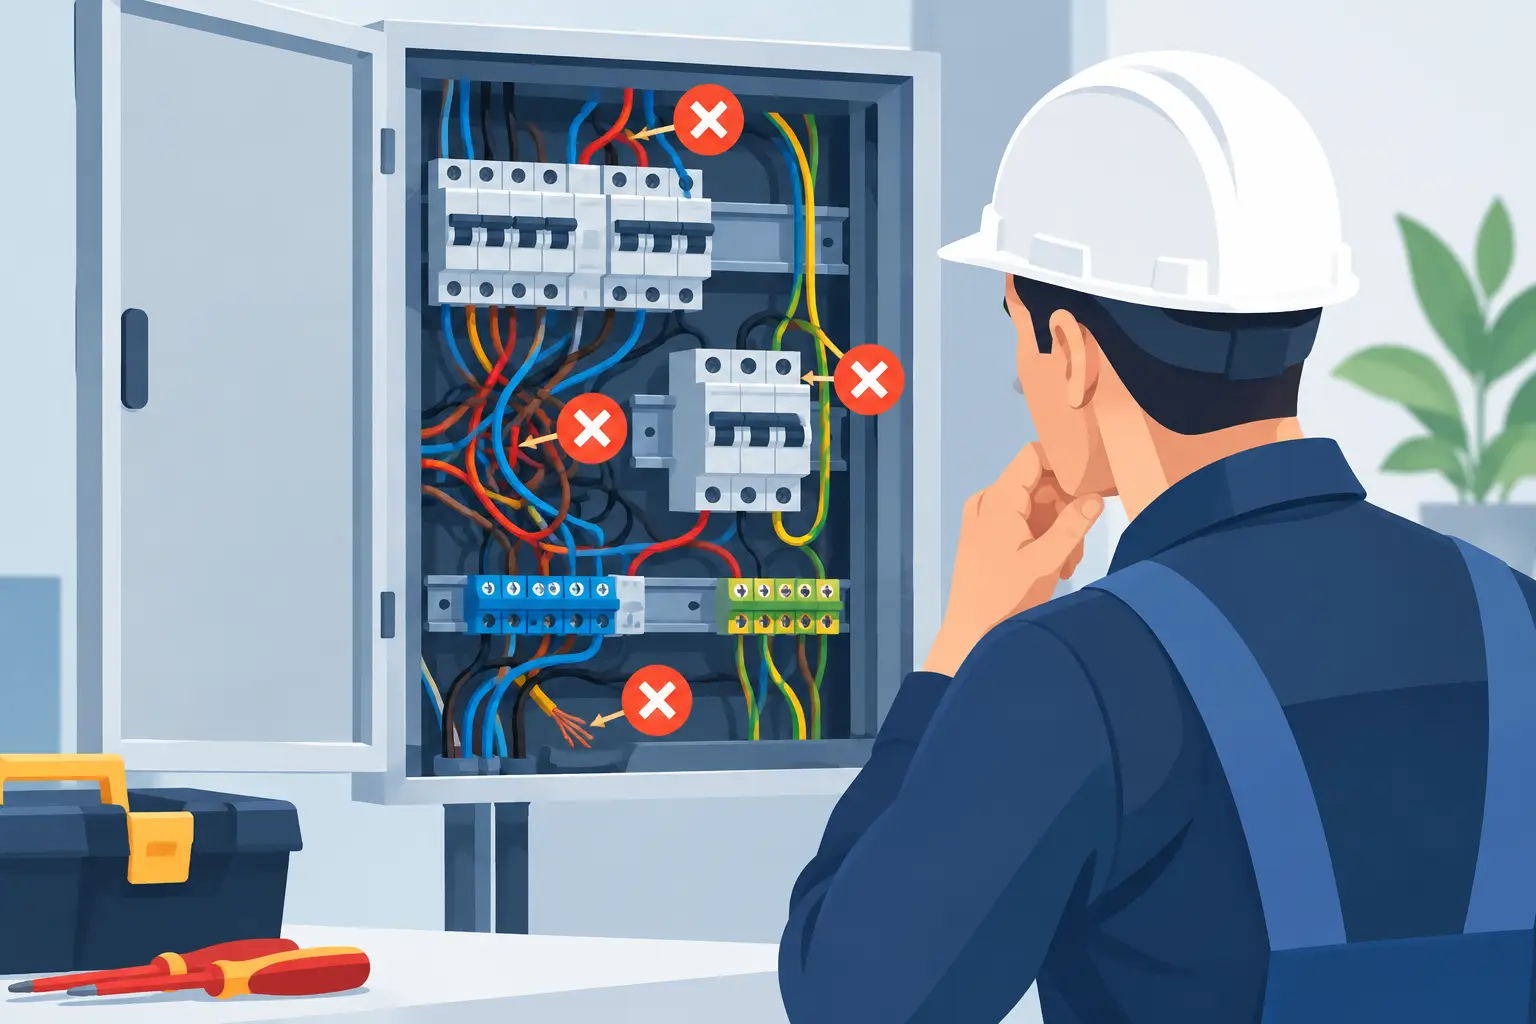
Prima di scegliere componenti e schema elettrico, occorre rilevare lo stato effettivo dell’impianto. Il quadro può contenere morsetti non identificati, conduttori privi di siglatura, modifiche fatte in emergenza e collegamenti non presenti nella documentazione. Partire da uno schema datato senza verifica sul campo è una delle principali cause di ritardi nel retrofit.
Nel nostro caso vengono rilevati tutti gli ingressi e le uscite, i segnali analogici, le sicurezze, gli azionamenti e le utenze a 24 Vdc. Si controllano inoltre assorbimenti, cadute di tensione, grado di protezione del quadro, condizioni di ventilazione e disponibilità di spazio per le nuove apparecchiature.
La valutazione comprende anche la sicurezza funzionale. Ripari mobili, pulsanti di arresto di emergenza, interruttori di sicurezza e consenso al riavvio non possono essere trattati come semplici segnali PLC. Devono essere analizzati rispetto al rischio residuo, alla categoria o al Performance Level richiesto dall’applicazione e alle norme applicabili. Un retrofit parziale non esonera il responsabile dell’intervento dal verificare che le modifiche non peggiorino il livello di sicurezza della macchina.
Come viene progettato l’intervento
Il progetto efficace comincia dalla definizione delle priorità. In questa applicazione, il cliente richiede minori fermi per guasto, ricambi standard disponibili, segnalazione chiara degli allarmi e possibilità di assistenza da remoto autorizzata. Non chiede, almeno nella prima fase, un aumento della velocità di confezionamento o il rifacimento completo dell’HMI.
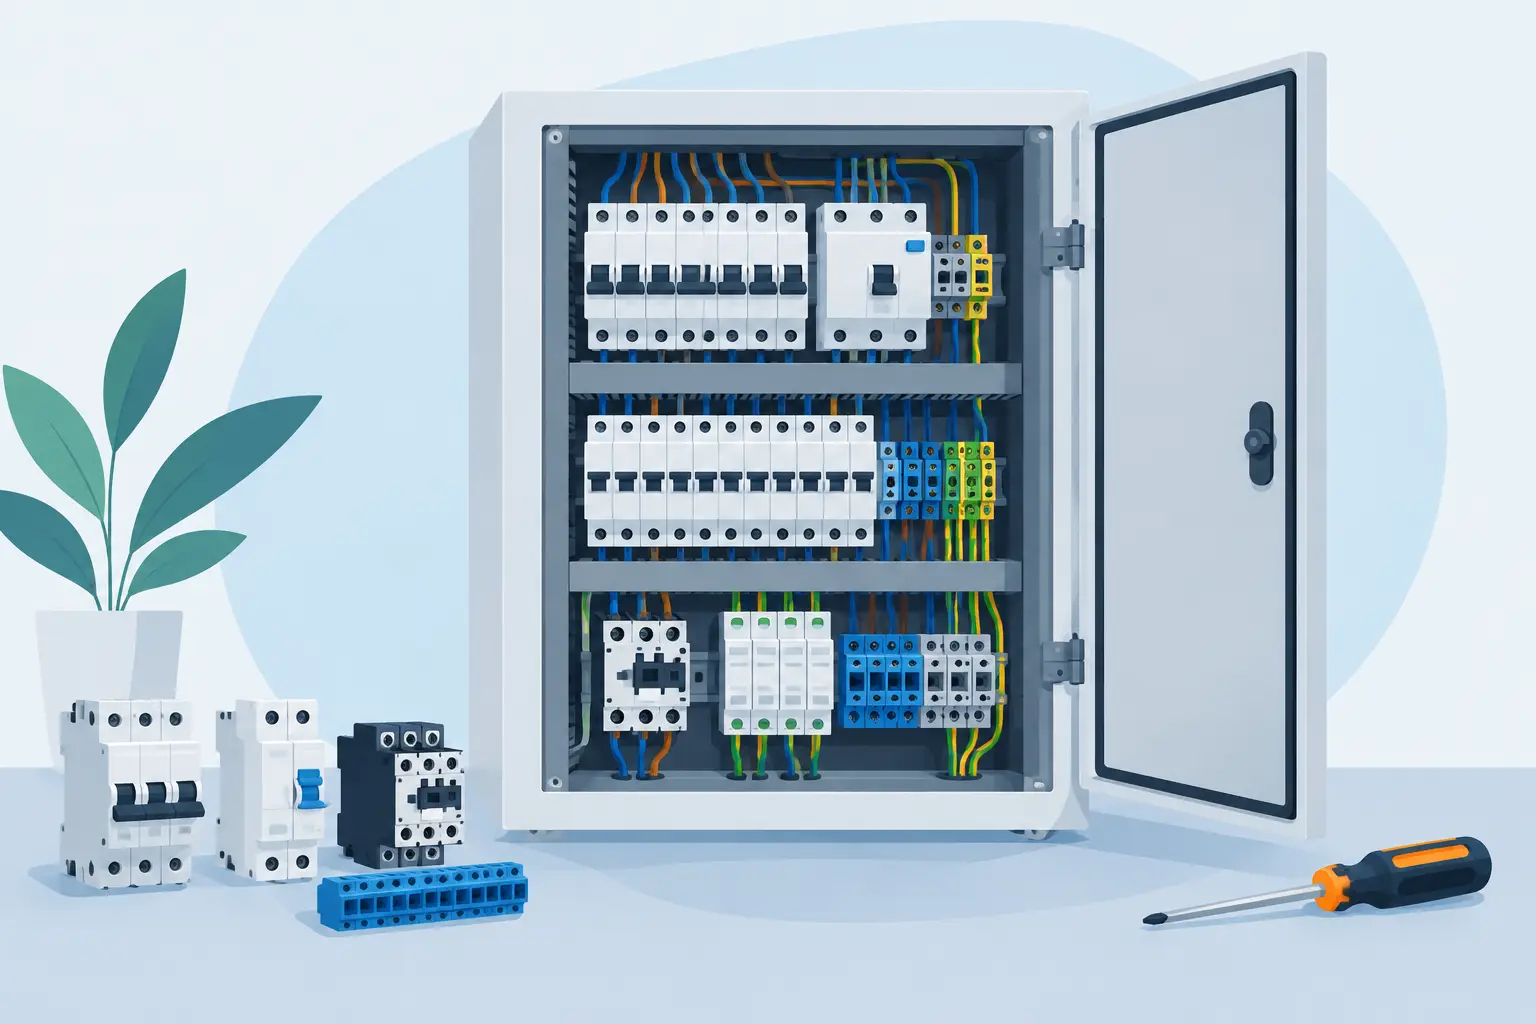
Si stabilisce quindi una nuova architettura basata su PLC attuale, moduli I/O espandibili, alimentazione industriale dimensionata correttamente e sezionamento ordinato delle utenze. Il cablaggio viene ricostruito con canaline adeguate, morsetti numerati e identificazione coerente di cavi e dispositivi. Può sembrare un dettaglio secondario, ma una buona gestione del cablaggio riduce in modo concreto i tempi di ricerca guasto e rende più sicure le attività future nel quadro.
L’alimentatore 24 Vdc viene scelto considerando il carico continuo, i picchi all’avviamento di elettrovalvole e relè, la riserva per espansioni e il comportamento in caso di sovraccarico. Un alimentatore sottodimensionato può generare reset intermittenti del controllo, falsi allarmi dei sensori e fermate difficili da diagnosticare. Per carichi critici può essere opportuno separare l’alimentazione logica da quella delle utenze oppure prevedere moduli di ridondanza e buffer, quando l’analisi del processo ne dimostra l’utilità.
I vecchi finecorsa meccanici maggiormente soggetti a usura vengono sostituiti, dove l’applicazione lo consente, con sensori industriali più adatti all’ambiente di lavoro. La scelta tra sensore induttivo, fotoelettrico o altra tecnologia dipende da materiale rilevato, distanza, presenza di polvere, riflessi e velocità del ciclo. Non esiste un componente universalmente migliore: una fotocellula efficace su un nastro pulito può risultare instabile in presenza di film lucido o deposito di prodotto.
Connettività senza esporre la produzione
Nel retrofit viene inserito anche uno switch Ethernet industriale per collegare PLC, pannello operatore e dispositivi di rete. Questo consente di gestire meglio diagnostica e scambio dati, evitando collegamenti improvvisati o reti miste senza criteri di separazione.
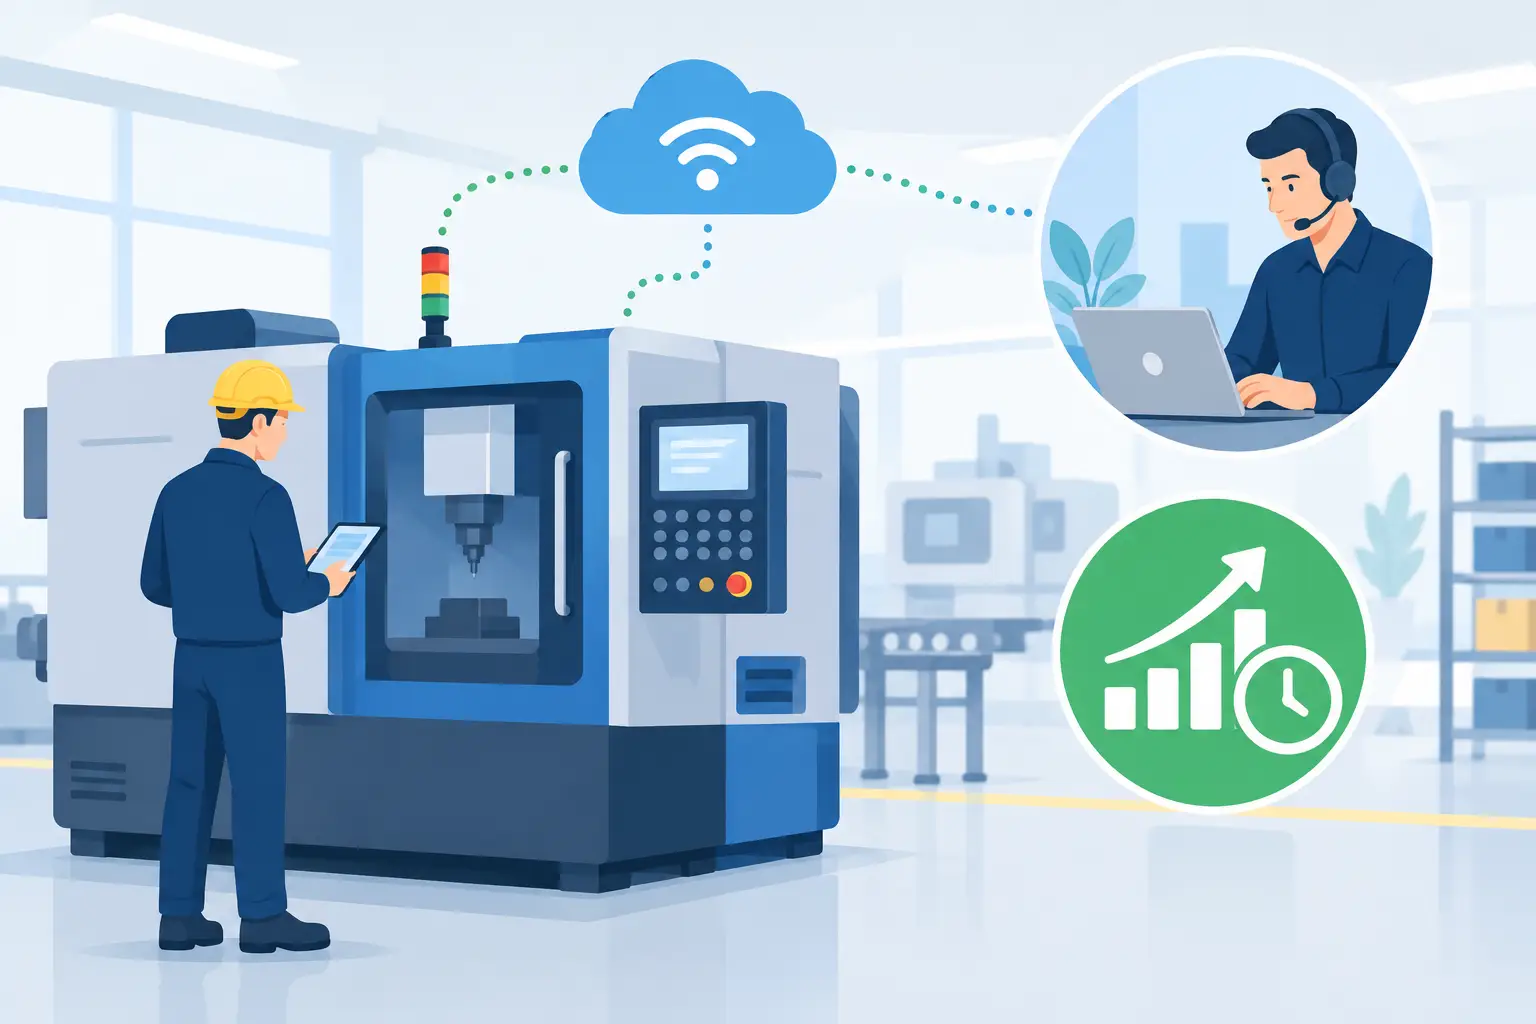
Per l’assistenza remota, un router industriale può offrire un vantaggio concreto: il manutentore o il system integrator può verificare allarmi e stati macchina senza attendere un intervento in sede. La configurazione, però, deve essere governata con attenzione. Accessi profilati, credenziali adeguate, connessioni cifrate, autorizzazioni del cliente e segmentazione della rete sono condizioni essenziali. La connettività non deve trasformarsi in una porta aperta verso la rete aziendale o verso la macchina.
La messa in servizio deve ridurre il fermo
Un errore frequente è programmare il retrofit come se la macchina potesse restare inattiva per giorni senza conseguenze. In produzione, l’intervento va organizzato per limitare il fermo: rilievo preliminare completo, preparazione del quadro o della piastra a banco, cablaggi preassemblati, lista dei materiali verificata e piano di rollback nel caso emerga un problema inatteso.
Prima dello smontaggio vengono eseguiti backup della logica disponibile, fotografie del quadro, marcatura dei collegamenti e prove funzionali della macchina nello stato iniziale. Questi dati sono preziosi anche quando la documentazione esiste, perché mostrano la configurazione reale con cui la linea ha lavorato fino a quel momento.
Durante l’avviamento, la sequenza corretta non è soltanto accendere il quadro e verificare che il ciclo parta. Si provano le sicurezze, gli arresti, i consensi, le condizioni di ripartenza, i segnali dai sensori e le modalità manuale e automatica. Si simulano, in condizioni controllate, le anomalie più probabili: prodotto assente, inceppamento, bassa pressione pneumatica, intervento di una protezione e perdita della comunicazione con un dispositivo di rete.
La fase finale include l’aggiornamento degli schemi elettrici, della lista I/O, delle distinte e delle istruzioni per il personale. Senza questa consegna tecnica, il retrofit risolve il problema immediato ma lascia al manutentore una macchina più moderna solo in apparenza.
Risultati misurabili dopo il retrofit
Su una macchina come quella descritta, il beneficio più evidente è la riduzione del rischio legato all’obsolescenza. PLC, alimentatori, sensori, switch e componenti di protezione scelti tra gamme industriali correnti possono essere gestiti con maggiore prevedibilità nell’approvvigionamento. La disponibilità di codici standard non elimina ogni rischio di fermo, ma rende possibile costruire una scorta ragionata dei componenti più critici.
La diagnostica migliora anche il lavoro quotidiano. Un HMI aggiornato può indicare quale protezione è intervenuta, quale sensore non rileva il prodotto o quale consenso manca per la ripartenza. Il tecnico non deve più seguire un fascio di cavi o verificare uno a uno relè e contatti per trovare una causa semplice.
Ci sono però limiti da considerare. Se il collo di bottiglia è meccanico, l’aggiornamento elettrico non aumenta automaticamente la produttività. Se si modificano motion, assi servo o funzioni di processo complesse, il progetto richiede test più estesi e può avvicinarsi, per costi e rischio, alla costruzione di una nuova macchina. Per questo il retrofit va definito con confini tecnici chiari e obiettivi verificabili.
Per aziende che devono aggiornare quadri, rete industriale, alimentazione e sensoristica, Shopindustria.it può affiancare la selezione di componenti certificati e la valutazione di soluzioni su misura, riducendo i tempi di approvvigionamento e le incompatibilità progettuali.
Il retrofit più utile non è quello con il maggior numero di dispositivi nuovi: è quello che lascia alla manutenzione una macchina documentata, sicura, riparabile e pronta a sostenere il prossimo ciclo produttivo.