Un connettore M12 scelto solo perché ha lo stesso numero di poli del sensore può trasformarsi rapidamente in una causa di fermo macchina. I migliori connettori M12 per automazione non sono semplicemente quelli con la protezione IP più elevata o con il prezzo più basso: sono quelli coerenti con segnale, corrente, protocollo di comunicazione, ambiente di lavoro e modalità di manutenzione dell’impianto.
Per un costruttore di macchine, un quadrista o un manutentore, la scelta corretta incide sulla continuità operativa. Un cablaggio affidabile evita falsi contatti, ingressi intermittenti, disturbi sulla rete industriale e interventi correttivi difficili da diagnosticare. Vale quindi la pena definire alcuni criteri tecnici prima dell’acquisto, soprattutto quando devono essere gestiti molti punti I/O o linee produttive soggette a vibrazioni, lavaggi e cicli gravosi.
Come valutare i migliori connettori M12 per automazione
Il formato M12 è uno standard molto diffuso nella sensoristica, negli attuatori, nei moduli di campo e nelle reti Ethernet industriali. Il diametro della filettatura è comune, ma non rende automaticamente compatibili prodotti con codici, poli e destinazioni d’uso differenti. La prima verifica riguarda sempre la funzione del collegamento.
Per segnali digitali e alimentazione di sensori, le configurazioni a 3, 4 o 5 poli sono spesso adeguate. Per dispositivi con segnali analogici, per funzioni supplementari o per alcune architetture di I/O, possono servire configurazioni a 5, 8 o più poli. Quando il connettore deve veicolare dati Ethernet industriali, la scelta dipende dalla classe di rete, dalla velocità richiesta e dalla topologia di impianto.
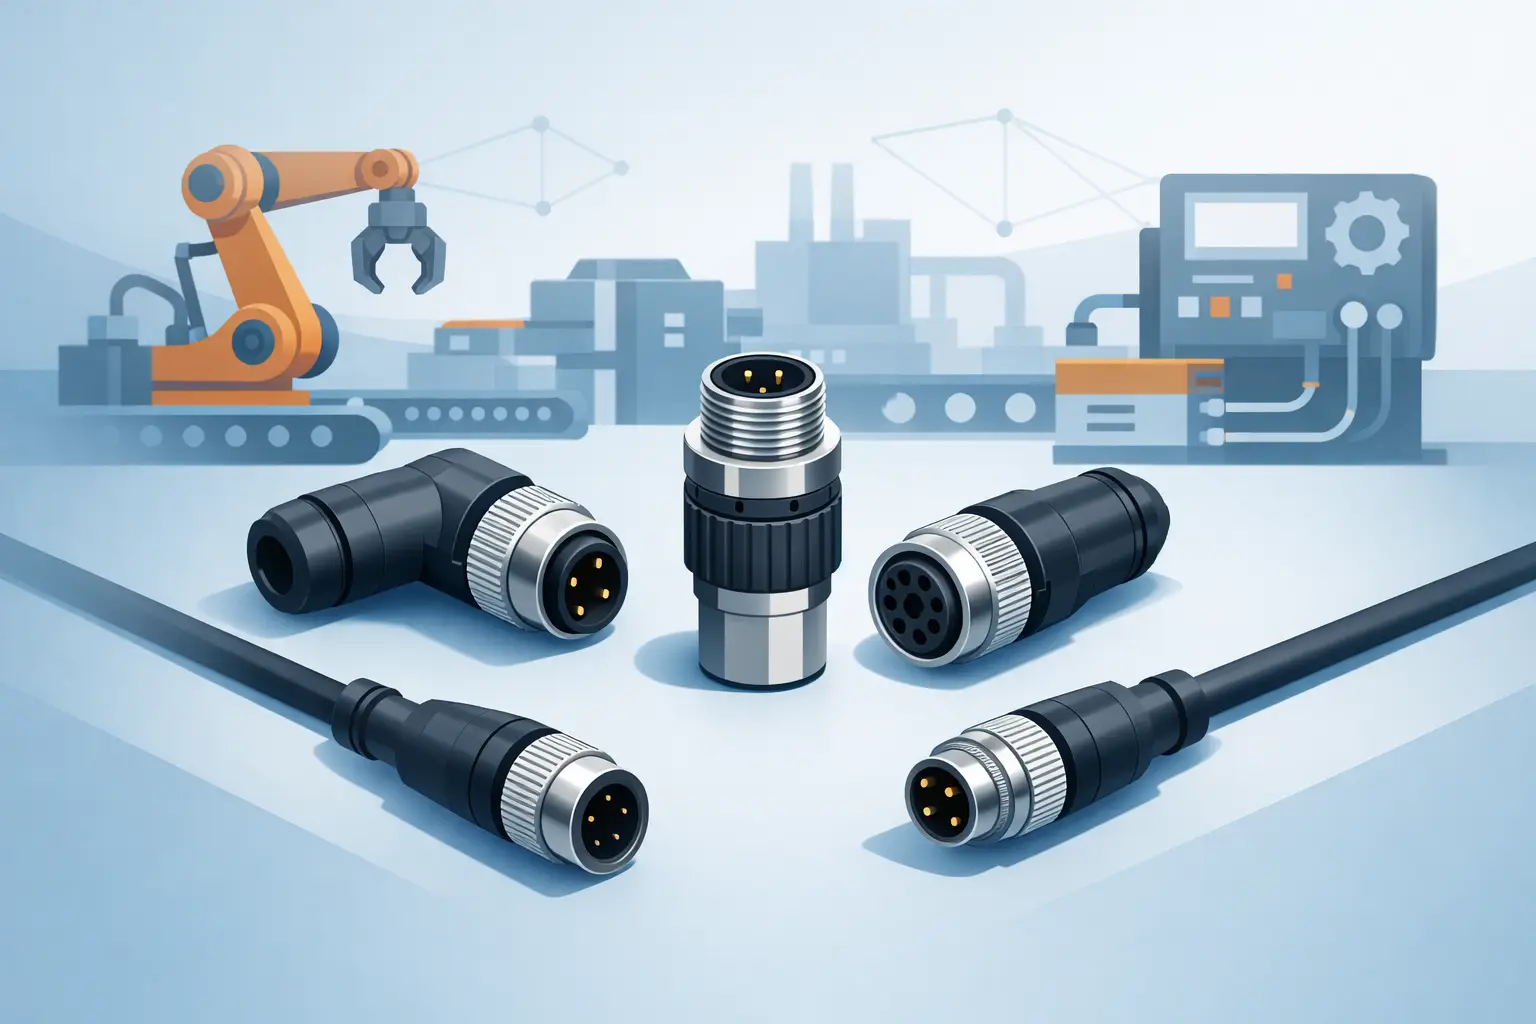
Non basta quindi leggere “M12” nella scheda tecnica. Occorre confrontare codifica, disposizione dei contatti, corrente nominale, tensione nominale, sezione e diametro esterno del cavo ammessi. Anche il verso del connettore conta: in un quadro compatto o su un sensore installato vicino a una protezione meccanica, una versione diritta può occupare troppo spazio o sollecitare eccessivamente il cavo. Una versione angolare orientabile, invece, può rendere più ordinato il percorso del cablaggio e facilitare l’accesso durante la sostituzione.
La codifica: il controllo che evita errori di accoppiamento
Le codifiche M12 servono a differenziare applicazioni e livelli di potenza, riducendo il rischio di collegamenti impropri. Le più comuni in automazione sono A, B, D, X, S, T, K e L coding, ma ogni impiego va verificato sul dispositivo da connettere.
L’A coding è molto presente per sensori, attuatori e segnali di campo. Il D coding è associato alle reti Industrial Ethernet fino a 100 Mbit/s, mentre l’X coding viene utilizzato per applicazioni Ethernet ad alte prestazioni, come collegamenti fino a 10 Gbit/s quando tutta la catena – cavo, connettori, switch e apparati – è progettata per quel livello.
Le codifiche S, K, T e L sono invece impiegate in applicazioni di alimentazione, con caratteristiche differenti per tensione, corrente e architettura. In questi casi un errore di selezione non è solo un problema di comunicazione: può compromettere sicurezza, disponibilità della macchina o conformità del cablaggio. La regola operativa è semplice: verificare il coding indicato dal costruttore del dispositivo e non sostituirlo con una soluzione apparentemente simile.
Numero di poli e portata elettrica
Il numero di poli deve seguire il pinout reale dell’applicazione, non una presunta equivalenza tra connettori. Un sensore PNP standard può richiedere tre o quattro conduttori, ma un collegamento con segnale analogico, IO-Link, diagnostica o alimentazione ausiliaria può richiedere una configurazione diversa.
La portata elettrica va valutata insieme alla temperatura, alla lunghezza del cavo e al raggruppamento dei conduttori. Un connettore adatto al segnale di un sensore non è necessariamente adatto a distribuire potenza a moduli I/O, motori compatti o dispositivi di campo. Corrente nominale e tensione nominale sono dati essenziali, ma devono essere letti insieme alle condizioni di installazione previste dal costruttore.
Schermatura e connettori M12 per reti industriali
In presenza di inverter, azionamenti, saldatrici, motori o canalizzazioni con cavi di potenza, la schermatura non è un dettaglio. Un connettore M12 schermato, abbinato a un cavo idoneo e a una corretta continuità della schermatura, contribuisce a ridurre la sensibilità ai disturbi elettromagnetici.
Questo è particolarmente rilevante per Profinet, EtherCAT, Ethernet/IP e altre reti Industrial Ethernet. Un collegamento dati può apparire funzionante durante il collaudo e mostrare errori intermittenti solo quando la macchina entra a regime, gli azionamenti commutano o la temperatura aumenta. In questi contesti risparmiare sul connettore o usare una schermatura gestita male può generare tempi di ricerca guasto molto superiori al costo iniziale della componentistica.
La schermatura richiede però coerenza di sistema. Un cavo schermato collegato a un connettore non schermato, oppure una calza interrotta o serrata in modo non corretto, non offre lo stesso risultato di una soluzione progettata integralmente. Per le connessioni Ethernet occorre inoltre rispettare categoria del cavo, impedenza, tipo di terminazione e raggio di curvatura. La compatibilità meccanica non garantisce le prestazioni di rete.
Grado IP, materiali e resistenza alle condizioni reali
Il connettore M12 è spesso installato fuori dal quadro: su isole di valvole, moduli remoti, sensori di fine corsa, trasportatori e unità mobili. Qui il grado di protezione deve essere scelto in base al contesto effettivo. IP67 è una soluzione comune per polvere e immersione temporanea, ma non deve essere considerata automaticamente sufficiente per lavaggi frequenti, detergenti aggressivi, oli, refrigeranti o sbalzi termici.
Nell’industria alimentare, nel packaging soggetto a lavaggio o nelle applicazioni esterne, diventano centrali i materiali del corpo, la qualità delle guarnizioni, la resistenza chimica e la corretta coppia di serraggio. Un connettore dichiarato IP67 perde la propria protezione se resta parzialmente avvitato, se la guarnizione è danneggiata o se il tappo di protezione della porta inutilizzata non è adeguato.
Anche vibrazioni e trazione del cavo meritano attenzione. Su macchine con organi in movimento, robot, convogliatori o porte di bordo macchina, il sistema deve mantenere il serraggio nel tempo. In questi casi sono preferibili cavi preassemblati con sovrastampaggio industriale e connettori dotati di sistemi di fissaggio affidabili, rispetto a soluzioni assemblate sul campo quando l’ambiente è particolarmente sollecitato.
Preassemblato o connettore assemblabile sul campo?
La scelta dipende dal volume, dalla complessità del percorso cavi e dalle esigenze di manutenzione. I cavi M12 preassemblati offrono tempi di installazione rapidi, qualità ripetibile e minori possibilità di errore nel cablaggio. Sono spesso la soluzione più efficiente per macchine in serie, quadri standardizzati e sostituzioni dove il codice è già noto.
I connettori assemblabili sul campo hanno invece senso quando la lunghezza non è definibile in anticipo, quando occorre intervenire rapidamente su un impianto esistente o quando il passaggio attraverso canaline e pressacavi rende difficile utilizzare un cavo già intestato. Richiedono però personale formato, strumenti idonei e controlli accurati su spellatura, serraggio, schermatura e assegnazione dei pin.
In produzione, una terminazione eseguita in modo non uniforme può generare difetti sporadici difficili da rilevare con un semplice test di continuità. Per segnali critici e reti dati, la riduzione del rischio operativo giustifica spesso l’uso di cordoni preassemblati certificati.
Criteri pratici per selezionare il componente corretto
Prima di ordinare, è utile raccogliere dal dispositivo almeno il coding M12, il numero di poli, la configurazione maschio o femmina, il tipo di uscita diritta o angolata e il pinout. A questi dati vanno aggiunti lunghezza del cavo, sezione richiesta, ambiente di installazione, necessità di schermatura e classe IP necessaria.
Per un sensore standard in area asciutta, la priorità può essere un connettore A coded da 3 o 4 poli con cavo PUR o PVC scelto in funzione della flessibilità e dell’ambiente. Per una rete di macchina, entrano invece in gioco connettori D o X coded schermati, parametri di trasmissione e compatibilità con gli apparati Ethernet industriali. Per moduli di potenza, la verifica deve concentrarsi su coding specifico, corrente, tensione e requisiti di sicurezza.
Attenzione anche alla disponibilità. Standardizzare i codici più utilizzati riduce i tempi di approvvigionamento, semplifica la gestione delle scorte e permette al manutentore di intervenire senza cercare equivalenti incerti. Per impianti complessi, preparare una distinta di cavi e connettori con lunghezze, codifiche e destinazioni riduce gli errori sia in officina sia durante il collaudo in campo.
Quando richiedere supporto tecnico
Il supporto tecnico è utile quando la documentazione del dispositivo non è completa, quando si deve integrare una rete esistente o quando l’applicazione richiede un cablaggio non standard. È il caso, ad esempio, di retrofit su macchine datate, passaggi in catene portacavi, ambienti con EMC critica, collegamenti tra quadro e bordo macchina oppure dispositivi custom.
Shopindustria.it affianca imprese, system integrator e quadristi nella selezione di componenti certificati e nella valutazione della compatibilità applicativa, con la possibilità di gestire forniture specifiche e soluzioni su misura. Un confronto tecnico prima dell’ordine è spesso il modo più rapido per evitare incompatibilità, rilavorazioni e ritardi di avviamento.
La scelta migliore non parte dal connettore più diffuso, ma dal punto della macchina che quel connettore dovrà mantenere operativo per anni: definire bene quel requisito rende il cablaggio un elemento di affidabilità, non una variabile di rischio.