Un modulo I/O remoto scelto male raramente causa un problema al collaudo. Più spesso lo manifesta dopo: un segnale instabile su una linea lunga, una diagnostica insufficiente durante un fermo, un ampliamento costoso perché nel quadro non è rimasto spazio. Per scegliere i migliori moduli io remoti non basta confrontare il numero di canali o il prezzo unitario: occorre valutare architettura dell’impianto, protocollo di rete, tipologia dei segnali e condizioni ambientali reali.
Per costruttori di macchine, quadristi e manutentori, l’I/O distribuito è uno strumento concreto per ridurre cablaggi punto-punto, semplificare le modifiche a bordo macchina e rendere più leggibile la diagnostica. Ma i vantaggi arrivano solo se il nodo remoto è compatibile con il controllo e dimensionato per il processo, non solo per la distinta base iniziale.
Cosa distingue i migliori moduli IO remoti
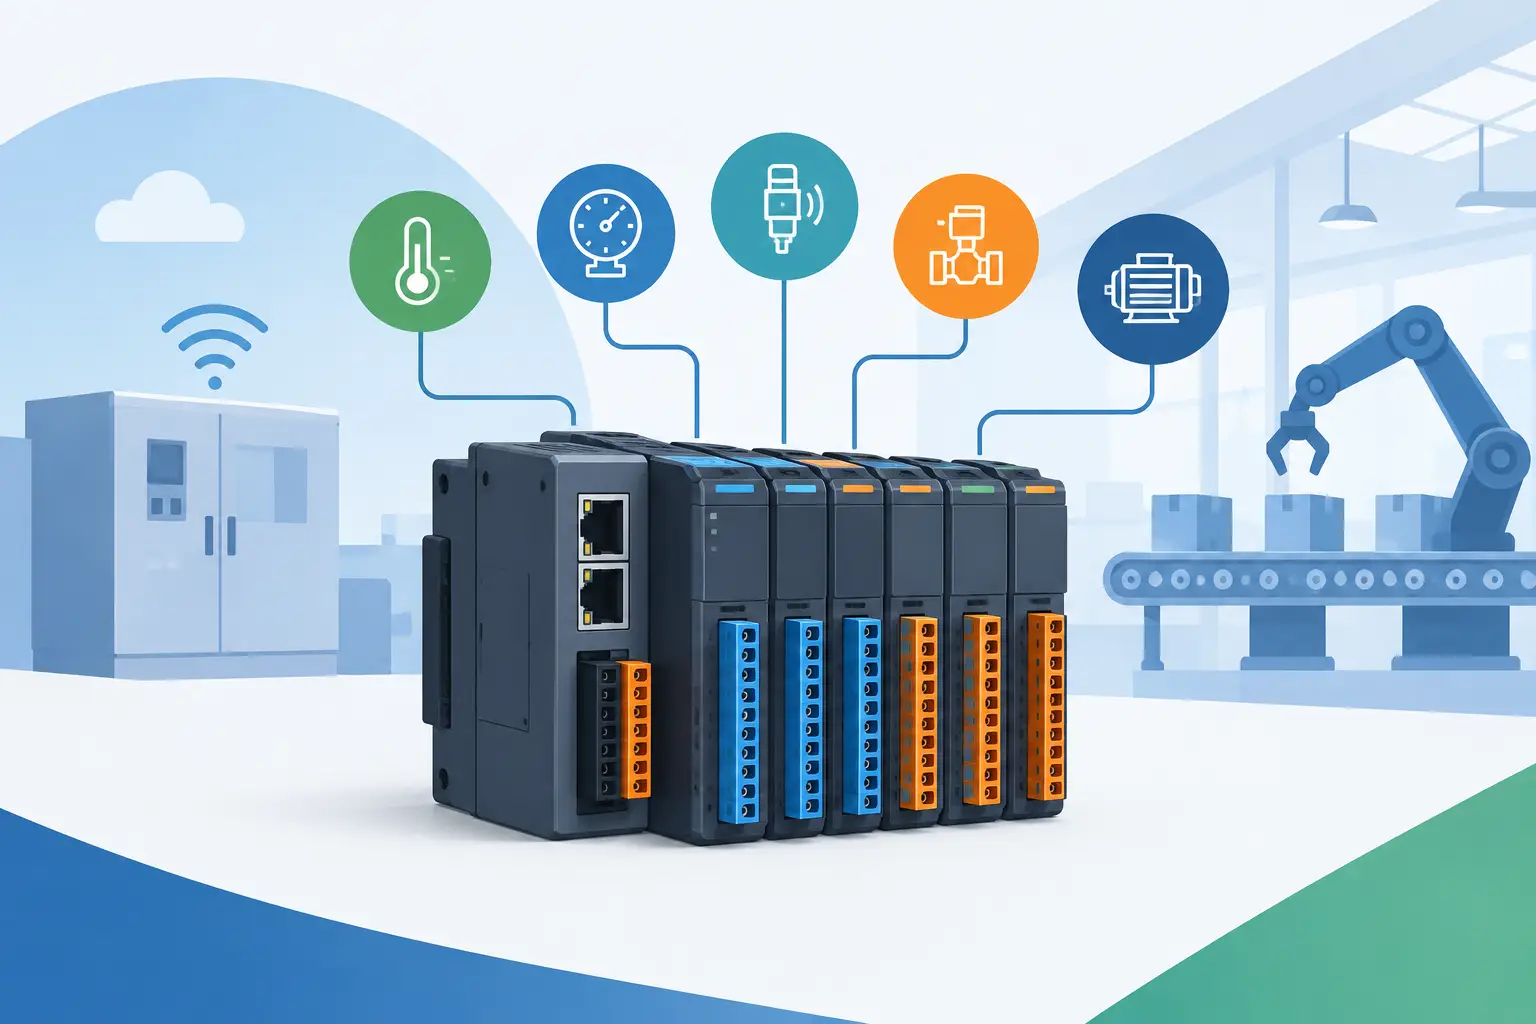
Un sistema di I/O remoto acquisisce e pilota segnali vicino al campo, poi li scambia con PLC, IPC o gateway tramite rete industriale. Invece di riportare ogni sensore, pulsante, elettrovalvola o trasduttore al quadro principale, si realizza una distribuzione funzionale dell’intelligenza di campo.
La qualità di una soluzione non dipende soltanto dall’hardware. Un buon sistema combina modularità, diagnostica a livello di canale, alimentazioni ben separate e strumenti di configurazione coerenti con l’ambiente di sviluppo del controllo. Nei reparti dove ogni minuto di fermo pesa su produzione e consegne, sapere se manca l’alimentazione di un gruppo uscite, se un ingresso è in corto circuito o se un nodo ha perso la comunicazione cambia radicalmente i tempi di ricerca guasto.
La modularità merita un’attenzione particolare. Alcuni impianti richiedono un blocco IP67 già pronto con connettori M8 o M12; altri hanno bisogno di una stazione modulare su guida DIN, composta da accoppiatore di rete e schede I/O selezionate. Il primo approccio è efficace vicino a sensori e attuatori standard, anche su macchine compatte. Il secondo è più adatto quando convivono segnali digitali, analogici, conteggio veloce, termocoppie, RTD o moduli speciali.
I segnali da gestire prima del numero di canali
Il conteggio degli ingressi e delle uscite è un punto di partenza, non il criterio decisivo. Per gli ingressi digitali bisogna verificare tensione nominale, logica PNP o NPN, frequenza massima e comportamento in caso di disturbo. Per le uscite è necessario considerare corrente per canale e per gruppo, protezione contro sovraccarico e cortocircuito, oltre alla natura del carico: una bobina, una lampada e un azionamento ausiliario non hanno le stesse esigenze.
I segnali analogici richiedono ancora più precisione. Un modulo 0-10 V non è automaticamente adatto a un trasduttore 4-20 mA, e la risoluzione dichiarata non basta a definire la qualità della misura. Vanno analizzati accuratezza complessiva, isolamento galvanico, filtraggio, diagnostica di circuito aperto e possibilità di parametrizzare intervalli e allarmi. In presenza di lunghe tratte, inverter o motori vicini, una progettazione corretta della schermatura e dei riferimenti di massa resta essenziale anche con componenti certificati.
Protocollo di rete e compatibilità con il controllo
Il protocollo non va scelto per abitudine o disponibilità momentanea. Deve essere coerente con PLC, tempi di ciclo, topologia della macchina e competenze disponibili per assistenza futura. PROFINET, EtherNet/IP, EtherCAT, Modbus TCP, CANopen e IO-Link rispondono a esigenze differenti e possono coesistere in un impianto, ma ciascuno porta con sé modalità specifiche di configurazione, diagnostica e cablaggio.
Nelle applicazioni con scambio dati standard e requisiti temporali moderati, una soluzione Ethernet industriale ben progettata può essere sufficiente. Per assi sincronizzati, controllo rapido o funzioni di motion, latenza e determinismo diventano invece parametri centrali. Non ha senso sovradimensionare la rete su una piccola stazione di segnali lenti, ma è rischioso adottare una tecnologia generica in una macchina che richiede tempi certi.
Va inoltre distinta la comunicazione di macchina dalla connettività remota. Un router industriale può permettere teleassistenza e monitoraggio, ma non sostituisce una rete di campo progettata per il controllo real-time. Separare correttamente le funzioni, con switch Ethernet industriali idonei e segmentazione appropriata, contribuisce alla continuità operativa e riduce i problemi di diagnosi.
Quando IO-Link completa l’I/O remoto
IO-Link non sostituisce il bus di campo, ma estende l’informazione disponibile a livello di dispositivo. Collegare sensori e attuatori intelligenti a un master IO-Link installato su un nodo remoto consente di acquisire parametri, identificazione del componente e dati diagnostici oltre al semplice stato ON/OFF.
Il beneficio è evidente nei formati macchina soggetti a variazioni frequenti o quando occorre sostituire rapidamente un sensore mantenendo la parametrizzazione. Tuttavia, il vantaggio dipende dalla reale disponibilità di dispositivi IO-Link e dalla capacità del team di gestire i dati raccolti. Per un finecorsa elementare e stabile, un ingresso digitale tradizionale può restare la soluzione più razionale.
IP20 o IP67: la scelta parte da dove vive il modulo
La protezione meccanica e ambientale deve riflettere la posizione di installazione. I moduli IP20 su guida DIN sono indicati per quadri elettrici ordinati, accessibili e protetti. Consentono densità elevata, flessibilità di composizione e manutenzione ordinata, a condizione che il quadro garantisca temperatura, ventilazione e protezione adeguate.
I moduli IP67 sono pensati per l’installazione decentrata vicino al processo, dove eliminano cassette intermedie e molte tratte di cavo. Sono spesso vantaggiosi su linee di movimentazione, macchine di assemblaggio e impianti con molti sensori distribuiti. La classe IP, però, non risolve tutto: vanno verificati resistenza a vibrazioni, compatibilità chimica dei materiali, raggio di curvatura dei cavi, tenuta dei connettori e accessibilità durante la manutenzione.
In ambienti gravosi, scegliere il connettore corretto conta quanto scegliere il modulo. Connettori M12 codificati, cavi schermati dove necessari e pressacavi adeguati evitano errori di collegamento e degrado nel tempo. Un cablaggio poco curato trasforma anche il miglior nodo remoto in una fonte di intermittenti difficili da individuare.
Progettare alimentazione, protezioni e diagnostica
L’I/O distribuito sposta i segnali verso il campo, ma porta con sé la necessità di distribuire correttamente l’alimentazione a 24 Vdc. Occorre calcolare l’assorbimento dei moduli e dei carichi, considerare le correnti di spunto e separare, quando previsto, alimentazione elettronica e alimentazione delle uscite. Questa distinzione consente spesso di mantenere attiva la diagnostica anche quando un gruppo attuatori viene disalimentato per protezione.
Alimentatori industriali dimensionati con margine realistico, protezioni elettroniche selettive e morsettiere organizzate rendono l’impianto più manutenibile. La scelta non dovrebbe basarsi solo sulla somma delle correnti nominali: elettrovalvole, relè e carichi capacitivi possono generare picchi rilevanti. In un sistema distribuito, una caduta di tensione su una linea lunga può apparire come un guasto di comunicazione, quando la causa è semplicemente una distribuzione energetica insufficiente.
La diagnostica utile è quella che arriva al supervisore o al PLC in una forma azionabile. Allarmi distinti per sovratemperatura, perdita di rete, corto circuito, modulo assente o anomalia di sensore consentono alla manutenzione di intervenire con ricambi e strumenti adeguati. Se il progetto include funzioni safety, queste vanno trattate con architetture e componenti dedicati, verificando livelli di prestazione, cablaggio e validazione secondo la valutazione del rischio della macchina.
Una selezione pratica per macchina e quadro elettrico
Prima dell’acquisto conviene definire una tabella I/O completa, includendo segnali attuali, riserva di espansione e funzioni speciali. Una riserva del 10-20% può essere sensata su macchine destinate a evolvere, ma non è una regola assoluta: in un impianto molto standardizzato può essere più conveniente predisporre spazio e rete per una futura stazione aggiuntiva.
Poi si verifica la compatibilità effettiva con il PLC e il software di programmazione, la disponibilità di file di configurazione, la modalità di sostituzione del modulo e la reperibilità dei ricambi. Per produzioni ripetitive, la standardizzazione su una famiglia di I/O riduce tempi di collaudo, ricambi a magazzino e formazione del personale. Per un retrofit, invece, può essere preferibile privilegiare l’integrazione rapida con l’infrastruttura esistente.
Anche la documentazione fa parte della scelta: schema elettrico aggiornato, etichettatura chiara, indirizzamento di rete definito e lista dei cavi semplificano collaudo e assistenza. Un nodo remoto ben integrato non deve richiedere interpretazioni quando un tecnico interviene mesi dopo la consegna.
Shopindustria.it supporta la selezione di componenti per automazione, cablaggio e connessione in base ai vincoli dell’applicazione, dalla fornitura standard fino alla gestione di esigenze non convenzionali. Quando servono segnali particolari, interfacce custom o integrazioni elettroniche dedicate, valutare l’architettura nel suo insieme evita compromessi costosi in fase di avviamento.
La scelta migliore non è il modulo con più funzioni sulla scheda tecnica: è quello che comunica correttamente con il controllo, resiste nell’ambiente in cui verrà installato e consente al personale di ripristinare la produzione senza perdere tempo a inseguire guasti invisibili.